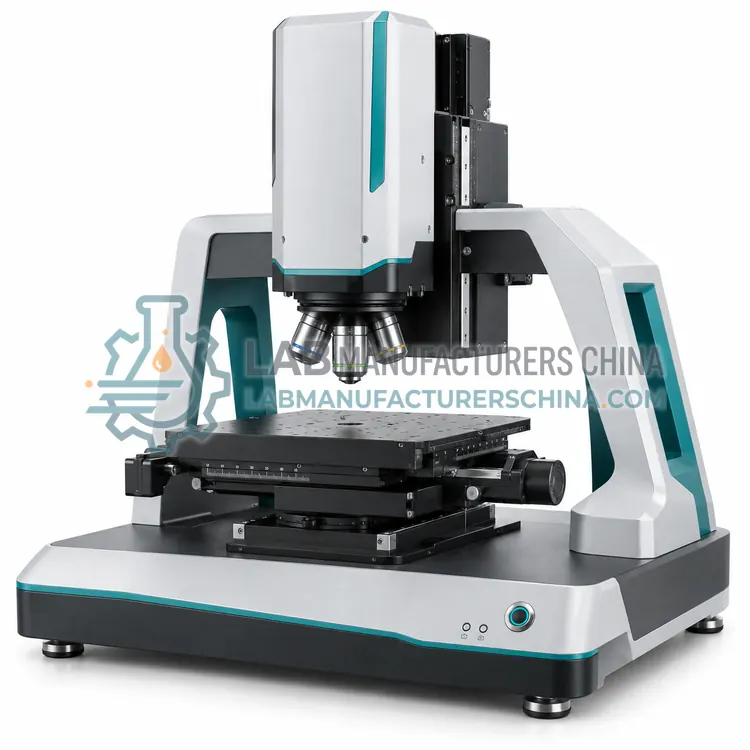
共聚焦激光扫描三维表面轮廓仪
Confocal Laser Scanning 3D Surface Profilometer
- SKU SUP-0003
- 表面轮廓仪
- CE (to be confirmed)
- Laser safety Class 2 (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 激光波长 | 405 nm |
|---|---|
| 物镜 | 5×–150× |
| 垂直分辨率 | 1–10 nm |
| 横向分辨率 | 0.15–0.5 µm |
| Z 向扫描范围 | Up to 25 mm |
| 最大可测斜率 | ≈ 85° (rough) |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:ISO 4287, ISO 21920-2, ISO 25178-2
什么是共聚焦激光扫描三维表面轮廓仪?
利用扫描激光和针孔确定各点聚焦高度的非接触轮廓仪,可得到陡峭、粗糙和多材料表面的三维粗糙度。适合斜率高达约 80° 的机加工件、纹理模具和摩擦学样品。
什么是共聚焦激光扫描三维表面轮廓仪?利用扫描激光和针孔确定各点聚焦高度的非接触轮廓仪,可得到陡峭、粗糙和多材料表面的三维粗糙度。适合斜率高达约 80° 的机加工件、纹理模具和摩擦学样品。## 概述
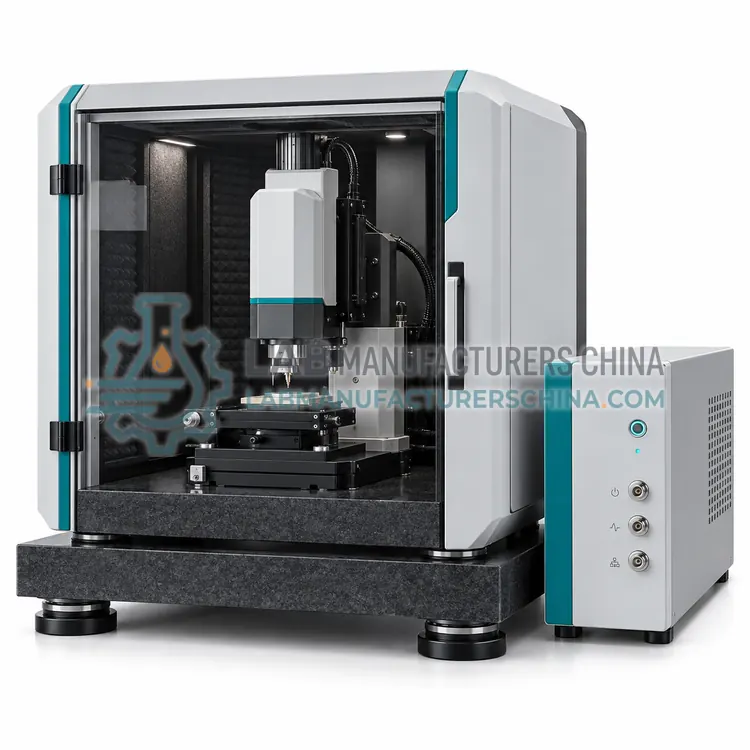
共聚焦轮廓仪通过物镜聚焦激光点(常用波长 405 nm),探测器前的针孔阻挡离焦光。通过振镜或转盘在横向扫描光点并垂直步进物镜,仪器找到每个点强度最大处的高度,生成面形图和全聚焦图像。垂直分辨率通常为 1 至 10 nm,横向分辨率约 0.15 至 0.5 µm,取决于物镜。可测量粗糙表面上高达约 70° 至 85° 的斜率,这是干涉仪无法做到的。对多材料样品,测量也较少受反射率变化影响。对大面积而言速度比单次干涉扫描慢,但可提供拼接。## 工作原理是什么?触针式轮廓仪使金刚石针尖(通常半径 2 µm 或 5 µm)在小力作用下以恒定速度划过表面,传感器将其垂直位移转换为电信号。原始轮廓经高斯滤波器按截止波长(如 0.8 mm)分离为粗糙度和波纹度,并按 ISO 4287 计算 Ra、Rz 和 Rq 等参数。光学轮廓仪采用白光干涉、共聚焦显微或焦点变化,在垂直扫描时通过分析条纹对比度或清晰度确定每个像素的高度。它们在不接触样品的情况下生成面形图,并给出 ISO 25178 定义的 Sa 和 Sq 等参数。## 主要特点有哪些?- 405 nm 激光加针孔,实现光学切片 - 可测量粗糙表面上高达约 85° 的斜率 - 全聚焦彩色图像与高度图同时获得 - 电动 XY 平台,大面积自动拼接 - 同一次扫描给出 ISO 25178 面形和 ISO 4287 轮廓参数 - 对多材料样品的反射率差异适应性强
技术参数有哪些?典型的共聚焦激光扫描三维表面轮廓仪配置:激光波长为 405 nm;物镜为 5×–150×;垂直分辨率为 1–10 nm;横向分辨率为 0.15–0.5 µm;Z 向扫描范围为 Up to 25 mm;最大可测斜率为 ≈ 85° (rough)。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?共聚焦激光扫描三维表面轮廓仪主要用于纹理模具和工具表面、磨痕和摩擦学分析、机加工和增材制造零件、生物医学植入物表面纹理。在更广泛的表面轮廓仪类别中,实验室还将其用于机加工件表面粗糙度、半导体薄膜台阶高度、光学元件粗糙度。## 适用哪些标准与认证?相关标准与方法包括 ISO 4287、ISO 21920-2、ISO 25178-2、ISO 4288、ASTM D7127。本型号的认证候选包括 CE、Laser safety Class 2、ISO 9001 manufacturing;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。应将仪器放置在隔振台或重型台面上并远离气流,因为纳米级信号容易受到干扰。应按规定间隔用有证台阶高度或粗糙度标准器校准垂直和水平标尺,并定期检查触针磨损或针尖半径。测量前清洁样品并调平安装。方法中应规定截止波长、评定长度和滤波器类型,因为 Ra 取决于它们。对软质材料保持较小触针力并检查划痕。光学系统需要清洁物镜,并定期用网格标准器进行横向校准。## 如何选择合适的共聚焦激光扫描三维表面轮廓仪?对需要无接触三维粗糙度的粗糙、陡峭或多材料样品,应选择该类型。非常光滑的光学件更适合干涉法。询价时应说明物镜组、平台尺寸、最大斜率、拼接面积、所需参数以及是否需要全聚焦彩色图像。### 与其他表面轮廓仪型号相比如何?主要选择是接触式还是非接触式。触针式仪器可溯源,对陡坡和污物耐受,是机加工件 ISO 4287 粗糙度的基准,但可能划伤软质表面,且无法分辨小于针尖半径的特征。光学轮廓仪可快速测绘面积,适合精细涂层、MEMS 和薄膜,并给出三维参数,但对透明、极陡、高反射或高吸收表面有困难。应考虑垂直量程和分辨率、横向分辨率、扫描长度、样品尺寸和重量、隔振、软件滤波器,以及工作是否遵循 ISO 21920、ISO 25178 或 ASTM D7127。便携式粗糙度仪适合车间检查。
完整技术参数
| 激光波长 | 405 nm |
|---|---|
| 物镜 | 5×–150× |
| 垂直分辨率 | 1–10 nm |
| 横向分辨率 | 0.15–0.5 µm |
| Z 向扫描范围 | Up to 25 mm |
| 最大可测斜率 | ≈ 85° (rough) |
| 视场 | 0.1–2.5 mm |
| XY 平台行程 | 100 × 100 mm |
| 重复性(台阶高度) | ≤ 0.2% |
| 图像分辨率 | Up to 2048 × 2048 px |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 纹理模具和工具表面
- 磨痕和摩擦学分析
- 机加工和增材制造零件
- 生物医学植入物表面纹理
主要特点
- 405 nm 激光加针孔,实现光学切片
- 可测量粗糙表面上高达约 85° 的斜率
- 全聚焦彩色图像与高度图同时获得
- 电动 XY 平台,大面积自动拼接
- 同一次扫描给出 ISO 25178 面形和 ISO 4287 轮廓参数
- 对多材料样品的反射率差异适应性强
关于共聚焦激光扫描三维表面轮廓仪的常见问题
共聚焦成像根据光强找出每点的聚焦位置,因此可在干涉条纹消失的陡峭粗糙侧面上工作。在粗糙表面上可测量约 70° 至 85° 的斜率。
垂直分辨率通常为 1 至 10 nm,而相移干涉可达亚纳米,因此非常光滑的光学件更适合用干涉法测量。对一般工程表面,共聚焦分辨率绰绰有余。
可以。可从面扫描中提取线轮廓并滤波,得到 Ra、Rz 及其他轮廓参数。与触针结果比较时需谨慎,因为横向采样和针尖几何形状不同。
触针式轮廓仪用金刚石针尖物理描迹一条线并给出可溯源的二维轮廓,而光学轮廓仪通过干涉或共聚焦技术无接触地测绘一个区域。触针式适合机加工件,光学式适合精细表面或面形分析。
Ra 是评定长度内轮廓高度相对于中线偏差绝对值的算术平均值,单位为微米。它是最常用的粗糙度参数,但不区分峰和谷,因此也可能同时报告 Rz 或 Rq。
触针或光学轮廓仪扫过薄膜或刻蚀特征的边缘,两个已调平参考区域之间的高度差即为台阶高度。校准使用有证台阶标准器,通常范围为 10 nm 至数微米。
相关型号
动态表面张力用最大气泡压力张力仪
Maximum Bubble Pressure Tensiometer for Dynamic Surface Tension
- CE (to be confirmed)
- +1