光谱分析试样铣样机
Specimen Milling Machine for Spectrochemical Analysis
- SKU SAR-0002
- 金相与冶金试样制备设备
- CE (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 刀具材质 | Tungsten carbide or HSS |
|---|---|
| 刀具转速 | 1000–3000 rpm |
| 表面粗糙度 | Ra about 0.8–3 µm |
| 最大样品尺寸 | 80 mm diameter or 60 mm cube |
| 切削深度 | 0.2–2 mm per pass |
| 排屑 | Vacuum or compressed air |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:ISO 14284, ASTM E1806, ASTM E3
什么是光谱分析试样铣样机?
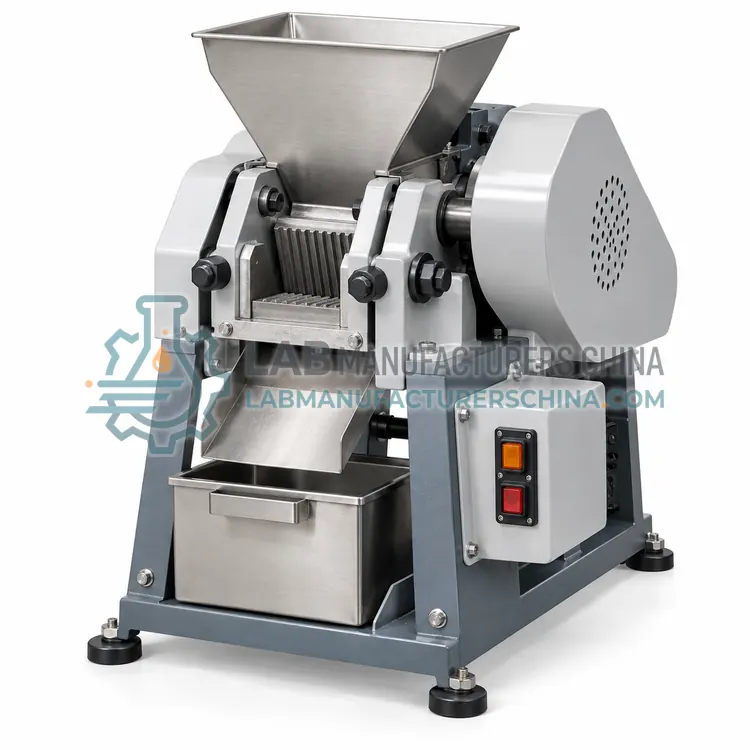
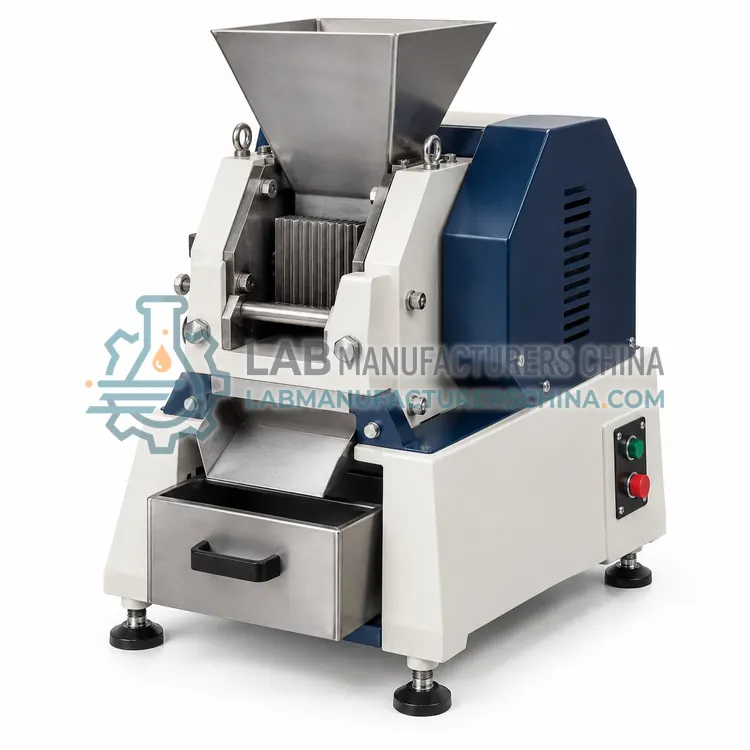
光谱分析试样铣样机在金属样品上加工出平整清洁的表面,用于火花发射光谱或 X 射线荧光分析,可去除氧化皮、脱碳层和表面缺陷。表面质量直接影响分析准确度。
什么是光谱分析试样铣样机?光谱分析试样铣样机在金属样品上加工出平整清洁的表面,用于火花发射光谱或 X 射线荧光分析,可去除氧化皮、脱碳层和表面缺陷。表面质量直接影响分析准确度。## 概述
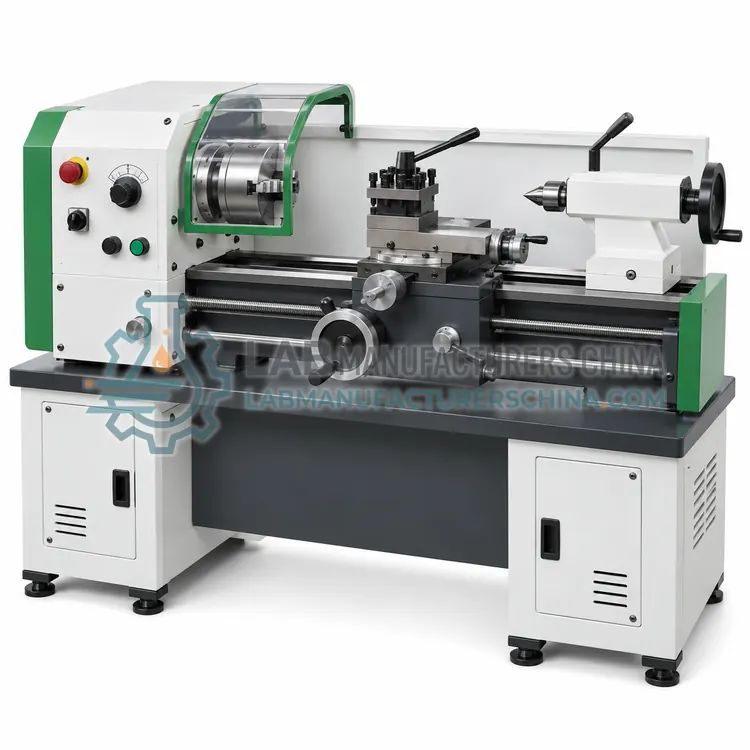
样品通常为圆片、销状或小块,被夹紧在夹具上,硬质合金或高速钢铣刀头横向走刀,加工出粗糙度受控的平整表面。铣削可去除已氧化、脱碳、带镀层或因铸态表皮而变质的表层,否则由于火花只作用于顶部数微米,会产生偏低或波动大的读数。多数机型为台式单刀头结构,配真空或压缩空气排屑系统,切削深度和进给速率设定为使表面平整且不使软质夹杂物涂抹。部分机型兼具铣削与表面磨削功能,可编程机型能自动制备一系列样品。铣削后应目视检查并通过试打火花确认能获得稳定放电。## 工作原理是什么?金属分析要求试样表面或屑样均匀、无污染且未受热损伤,因为火花发射光谱、X 射线荧光和燃烧法都只取很小体积的材料进行测定。带冷却液的切割机可在不使试样温度超过回火温度范围的前提下截取棒材或铸件。铣样机或车床去除可能存在脱碳、氧化皮、镀层或受前道加工影响的表层,露出具有一定粗糙度的完好金属。钻床或车床用于制备供碳、硫、氧、氮、氢燃烧分析用的屑样,切削参数需避免屑样涂抹或烧损。铁合金和某些原料过硬或过粗,无法直接采用这些方法,需先破碎或研磨。无论何种情况,刀具材质和清洗程序都很重要,因为铁、铝、铜或前一批样品的残留都会使结果偏差。## 主要特点有哪些?- 硬质合金或高速钢铣刀头 - 可夹持圆片、销状和块状样品的夹具 - 真空或吹气排屑 - 切削深度和进给速率可调 - 自动机型可编程连续制备 - 加工出粗糙度受控的平整表面
技术参数有哪些?典型的光谱分析试样铣样机配置:刀具材质为 Tungsten carbide or HSS;刀具转速为 1000–3000 rpm;表面粗糙度为 Ra about 0.8–3 µm;最大样品尺寸为 80 mm diameter or 60 mm cube;切削深度为 0.2–2 mm per pass;排屑为 Vacuum or compressed air。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?光谱分析试样铣样机主要用于火花发射光谱分析的表面制备、XRF 或燃烧法用销状样品制备、去除铸态表皮和脱碳层、钢厂实验室常规制样。在更广泛的金相与冶金试样制备设备类别中,实验室还将其用于火花发射光谱分析前的表面制备、碳硫测定用屑样制备、铸件和焊缝宏观截面切割。## 适用哪些标准与认证?相关标准与方法包括 ISO 14284、ASTM E1806、ASTM E3、ASTM E415、ASTM E1019、IEC 61010-1。本型号的认证候选包括 CE、ISO 9001 manufacturing;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。应控制切削参数:按规定使用冷却液,避免用钝刀停留过久;若切口已被烧焦,应弃去切削起始部分。样品之间应用毛刷、溶剂清洁设备和刀具,必要时用同材质料块预清洗,并保持每种样品所用刀具数量固定,使程序可重复。应记录表面状态或屑样尺寸,因为方法规定了可接受限值,若制备过程未记录,结果可能不被接受。应维护冷却液质量并定期更换,因为污染变质的冷却液会形成沉积物干扰火花放电。破碎铁合金时应使用碳化钨颚板和研磨罐,并注意细粉可能自燃。应对旋转刀具加装防护,为粉尘和烟雾配置排风,并妥善存放样品以免失去标识。## 如何选择合适的光谱分析试样铣样机?当发射光谱为主要分析手段且样品量较大时,应选择铣样机,并确认其可夹持的样品形状范围及可达到的表面粗糙度。询价时说明刀具材质、排屑方式和适配您样品形式的夹紧方式。### 与其他金相与冶金试样制备设备型号相比如何?应根据后续分析方法选择设备。火花发射光谱要求平整、粗糙度符合规定且无裂纹和气孔的加工表面,因此铣样机或车床必不可少;便携式分析仪也可接受磨削表面。燃烧法和惰性气体熔融法要求屑样尺寸规定且未过热,应使用进给受控的钻床或选用合适刀具几何形状的车床,并在适当情况下用溶剂和磁铁清洗屑样。金相工作需选用切割损伤小的切割机,并配备后续磨抛所需的镶嵌系统。铁合金需用碳化钨刀具破碎和研磨成细粉,以避免铁和铬污染。应规划样品编号和可追溯性,因为炉次混淆造成的误差往往大于仪器精度带来的误差。
完整技术参数
| 刀具材质 | Tungsten carbide or HSS |
|---|---|
| 刀具转速 | 1000–3000 rpm |
| 表面粗糙度 | Ra about 0.8–3 µm |
| 最大样品尺寸 | 80 mm diameter or 60 mm cube |
| 切削深度 | 0.2–2 mm per pass |
| 排屑 | Vacuum or compressed air |
| 夹紧方式 | Mechanical or pneumatic vice |
| 电源 | 380 V, 50/60 Hz, three phase |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 火花发射光谱分析的表面制备
- XRF 或燃烧法用销状样品制备
- 去除铸态表皮和脱碳层
- 钢厂实验室常规制样
主要特点
- 硬质合金或高速钢铣刀头
- 可夹持圆片、销状和块状样品的夹具
- 真空或吹气排屑
- 切削深度和进给速率可调
- 自动机型可编程连续制备
- 加工出粗糙度受控的平整表面
关于光谱分析试样铣样机的常见问题
磨削会嵌入磨料颗粒并使表面烧伤或涂抹,且粗糙度较难控制。铣削可得到一致的机加工表面且无嵌入磨料,火花放电更稳定。
应目视检查裂纹、气孔、夹杂物和清洗不彻底的情况,并通过试打火花或预燃阶段稳定电极。放电不稳定或噪声大通常说明表面制备不合格。
重要。硬质合金刀具在硬钢上保持锋利,但含有钨和钴,可能污染需测定这些元素的样品,因此须控制切削条件并检查空白。
切割产生的热量会使试样回火或退火,改变硬度、显微组织和气体含量。冷却液可带走热量,使切面仍能代表原始材料。
要求表面平整并达到方法规定的粗糙度,无裂纹、气孔、氧化皮、镀层和氧化膜,且试样厚度足以散热,避免火花烧穿。
应使用锋利刀具和适当参数的钻床或车床,使屑样不变色、不烧损,再用溶剂清洗、烘干,如担心磁性污染可使用磁铁分离。
相关型号