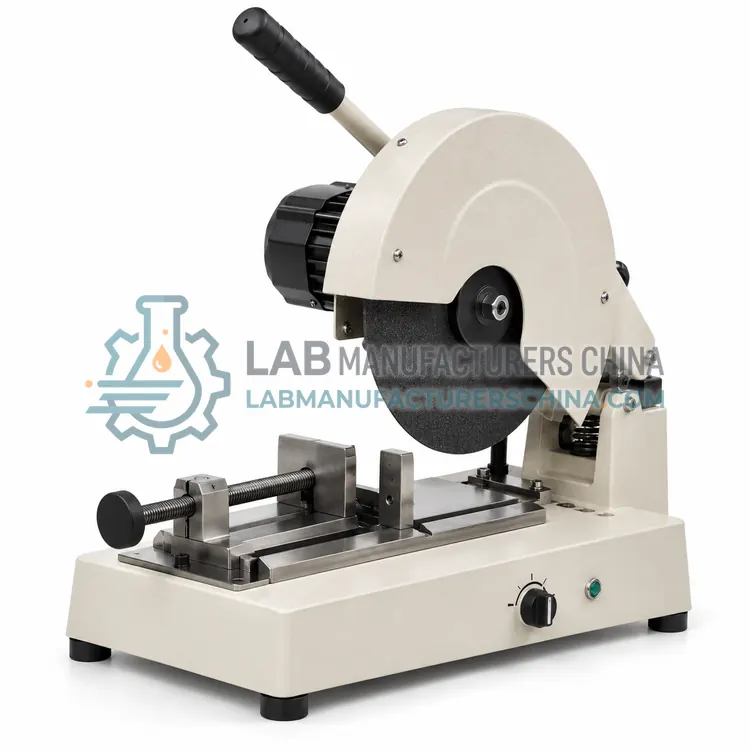
金属试样切割机
Abrasive Cut-Off Saw for Metal Specimens
- SKU SAR-0001
- 金相与冶金试样制备设备
- CE (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 砂轮直径 | 200–350 mm |
|---|---|
| 最大切割截面 | 60–150 mm diameter |
| 砂轮转速 | 2800–3800 rpm, low speed option 200–600 rpm |
| 进给控制 | Manual or automatic with load control |
| 冷却液容量 | 20–60 L |
| 夹紧方式 | Vice with quick-release or cam lock |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:ISO 14284, ASTM E1806, ASTM E3
什么是金属试样切割机?
金属试样切割机用带冷却的砂轮截取金属棒材、铸件、焊缝和锻件,产生适合金相观察或后续制备的切面,是几乎一切冶金制样流程的第一步。
什么是金属试样切割机?金属试样切割机用带冷却的砂轮截取金属棒材、铸件、焊缝和锻件,产生适合金相观察或后续制备的切面,是几乎一切冶金制样流程的第一步。## 概述
试样夹紧在台钳中,消耗性砂轮(通常为氧化铝或碳化硅)以受控速率切入,同时冷却液充分冲洗切口。砂轮应按硬度和材料类型选择:硬金属用较软结合剂以便露新生磨粒,软金属用较硬结合剂。充分冷却使切割区温度低于会改变硬度或组织的水平,切割速率和压力需调整以避免砂轮釉化或堵塞。较大机型可切直径 100 至 150 mm 的截面;配低速薄片刀的精密切割机可对带镀层零件和脆性铸件等薄试或易损样品进行损伤极小的切割。切割后试样经清洗、烘干,或用于金相镶嵌,或用于表面分析。## 工作原理是什么?金属分析要求试样表面或屑样均匀、无污染且未受热损伤,因为火花发射光谱、X 射线荧光和燃烧法都只取很小体积的材料进行测定。带冷却液的切割机可在不使试样温度超过回火温度范围的前提下截取棒材或铸件。铣样机或车床去除可能存在脱碳、氧化皮、镀层或受前道加工影响的表层,露出具有一定粗糙度的完好金属。钻床或车床用于制备供碳、硫、氧、氮、氢燃烧分析用的屑样,切削参数需避免屑样涂抹或烧损。铁合金和某些原料过硬或过粗,无法直接采用这些方法,需先破碎或研磨。无论何种情况,刀具材质和清洗程序都很重要,因为铁、铝、铜或前一批样品的残留都会使结果偏差。## 主要特点有哪些?- 氧化铝或碳化硅消耗性砂轮 - 带水箱和泵的充分冷却系统 - 进给速率可控并配夹紧台钳 - 切割腔带防溅罩和排液口 - 可选低速精密切割以适应易损试样 - 可按硬、软金属选用不同砂轮
技术参数有哪些?典型的金属试样切割机配置:砂轮直径为 200–350 mm;最大切割截面为 60–150 mm diameter;砂轮转速为 2800–3800 rpm, low speed option 200–600 rpm;进给控制为 Manual or automatic with load control;冷却液容量为 20–60 L;夹紧方式为 Vice with quick-release or cam lock。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?金属试样切割机主要用于分析用棒材和坯料的截取、焊缝宏观及热影响区试样、金相用铸件和锻件切割、硬度梯度测量试样制备。在更广泛的金相与冶金试样制备设备类别中,实验室还将其用于火花发射光谱分析前的表面制备、碳硫测定用屑样制备、铸件和焊缝宏观截面切割。## 适用哪些标准与认证?相关标准与方法包括 ISO 14284、ASTM E1806、ASTM E3、ASTM E415、ASTM E1019、IEC 61010-1。本型号的认证候选包括 CE、ISO 9001 manufacturing;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。应控制切削参数:按规定使用冷却液,避免用钝刀停留过久;若切口已被烧焦,应弃去切削起始部分。样品之间应用毛刷、溶剂清洁设备和刀具,必要时用同材质料块预清洗,并保持每种样品所用刀具数量固定,使程序可重复。应记录表面状态或屑样尺寸,因为方法规定了可接受限值,若制备过程未记录,结果可能不被接受。应维护冷却液质量并定期更换,因为污染变质的冷却液会形成沉积物干扰火花放电。破碎铁合金时应使用碳化钨颚板和研磨罐,并注意细粉可能自燃。应对旋转刀具加装防护,为粉尘和烟雾配置排风,并妥善存放样品以免失去标识。## 如何选择合适的金属试样切割机?作为制样流程的第一台设备,应选择切割机,使砂轮直径和最大切割截面满足最大试样要求;若需处理镀层或脆性材料,应配置低速功能。询价时说明冷却液容量、夹紧方式和安全防护。### 与其他金相与冶金试样制备设备型号相比如何?应根据后续分析方法选择设备。火花发射光谱要求平整、粗糙度符合规定且无裂纹和气孔的加工表面,因此铣样机或车床必不可少;便携式分析仪也可接受磨削表面。燃烧法和惰性气体熔融法要求屑样尺寸规定且未过热,应使用进给受控的钻床或选用合适刀具几何形状的车床,并在适当情况下用溶剂和磁铁清洗屑样。金相工作需选用切割损伤小的切割机,并配备后续磨抛所需的镶嵌系统。铁合金需用碳化钨刀具破碎和研磨成细粉,以避免铁和铬污染。应规划样品编号和可追溯性,因为炉次混淆造成的误差往往大于仪器精度带来的误差。
完整技术参数
| 砂轮直径 | 200–350 mm |
|---|---|
| 最大切割截面 | 60–150 mm diameter |
| 砂轮转速 | 2800–3800 rpm, low speed option 200–600 rpm |
| 进给控制 | Manual or automatic with load control |
| 冷却液容量 | 20–60 L |
| 夹紧方式 | Vice with quick-release or cam lock |
| 切割损伤层 | Typically 0.1–0.5 mm |
| 电源 | 380 V, 50/60 Hz, three phase |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 分析用棒材和坯料的截取
- 焊缝宏观及热影响区试样
- 金相用铸件和锻件切割
- 硬度梯度测量试样制备
主要特点
- 氧化铝或碳化硅消耗性砂轮
- 带水箱和泵的充分冷却系统
- 进给速率可控并配夹紧台钳
- 切割腔带防溅罩和排液口
- 可选低速精密切割以适应易损试样
- 可按硬、软金属选用不同砂轮
关于金属试样切割机的常见问题
在逐渐变细的砂纸上磨削切面即可去除变形层和热影响区。损伤深度取决于砂轮类型、进给速率和冷却条件,通常为十分之几毫米。
应选用结合剂较软的氧化铝或碳化硅砂轮,使磨粒及时脱落露出新生刃口。硬砂轮在硬钢上会釉化、切割缓慢并产生更多热量,增加改变试样的风险。
需要砂轮防护罩、固定和活动防溅罩、联锁防护盖、可靠夹紧装置和急停按钮。砂轮可能破裂,因此必须核对额定转速、使用正确的安装法兰并在装配前检查。
切割产生的热量会使试样回火或退火,改变硬度、显微组织和气体含量。冷却液可带走热量,使切面仍能代表原始材料。
要求表面平整并达到方法规定的粗糙度,无裂纹、气孔、氧化皮、镀层和氧化膜,且试样厚度足以散热,避免火花烧穿。
应使用锋利刀具和适当参数的钻床或车床,使屑样不变色、不烧损,再用溶剂清洗、烘干,如担心磁性污染可使用磁铁分离。
相关型号