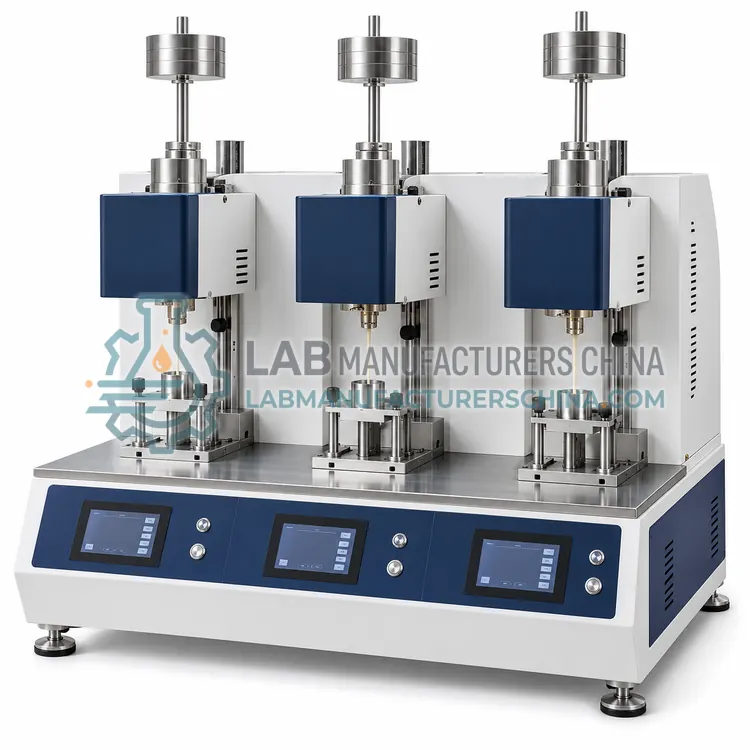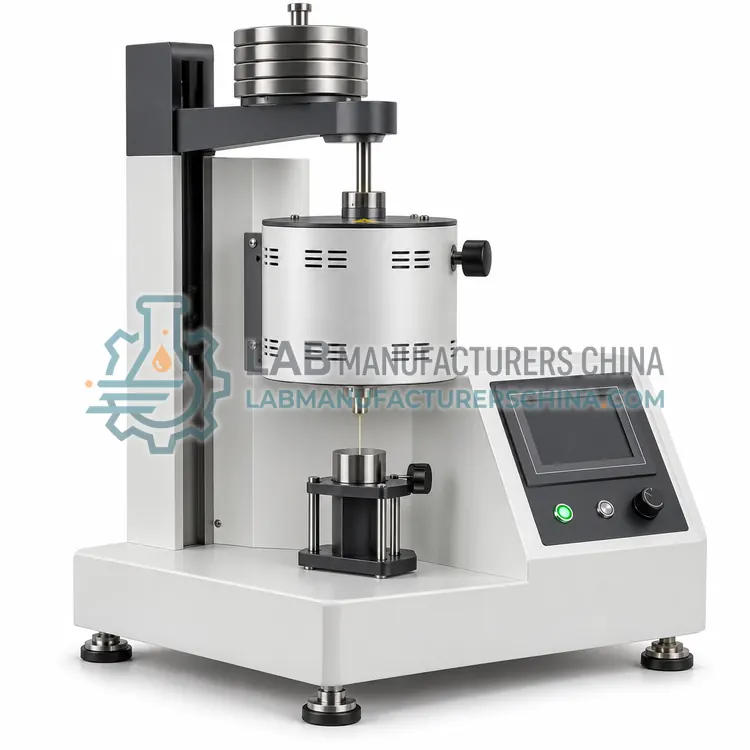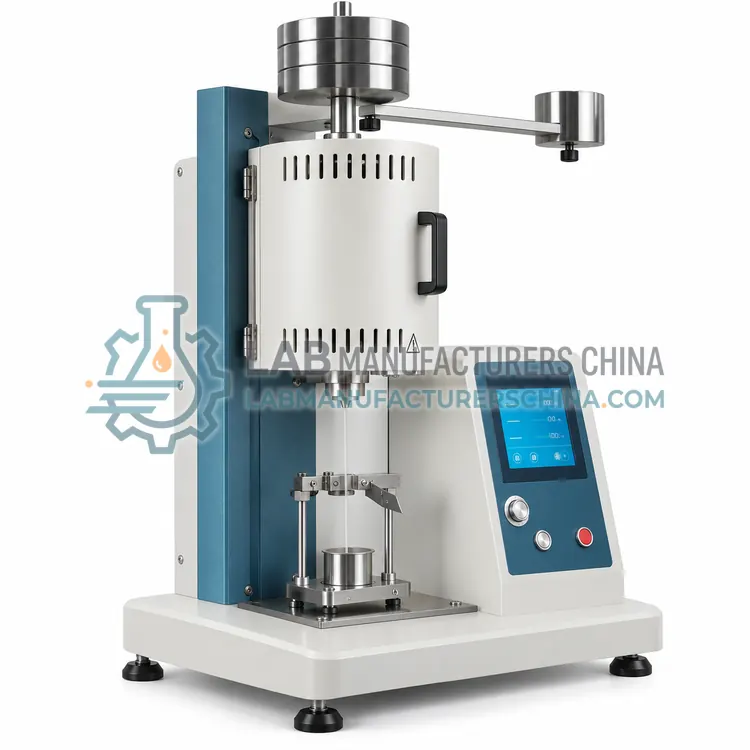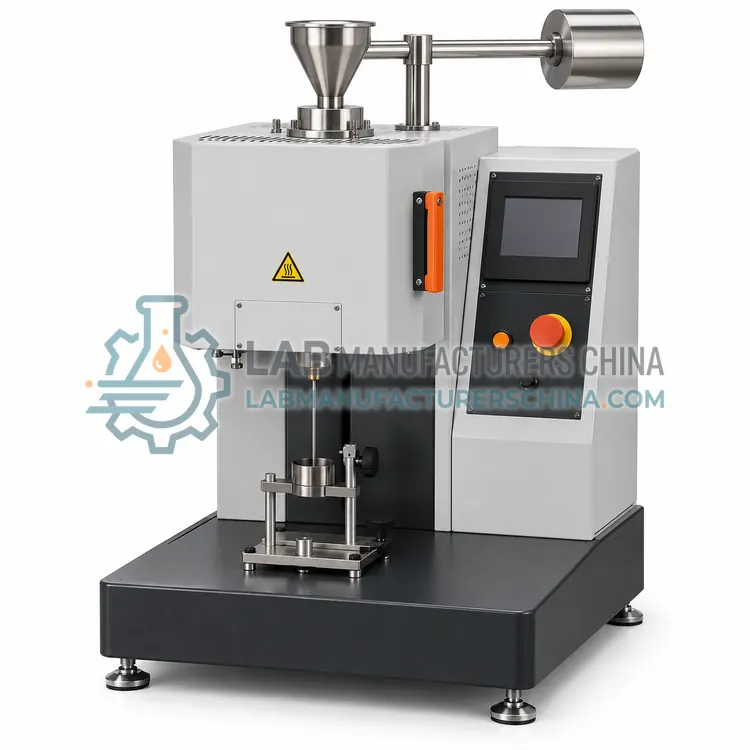
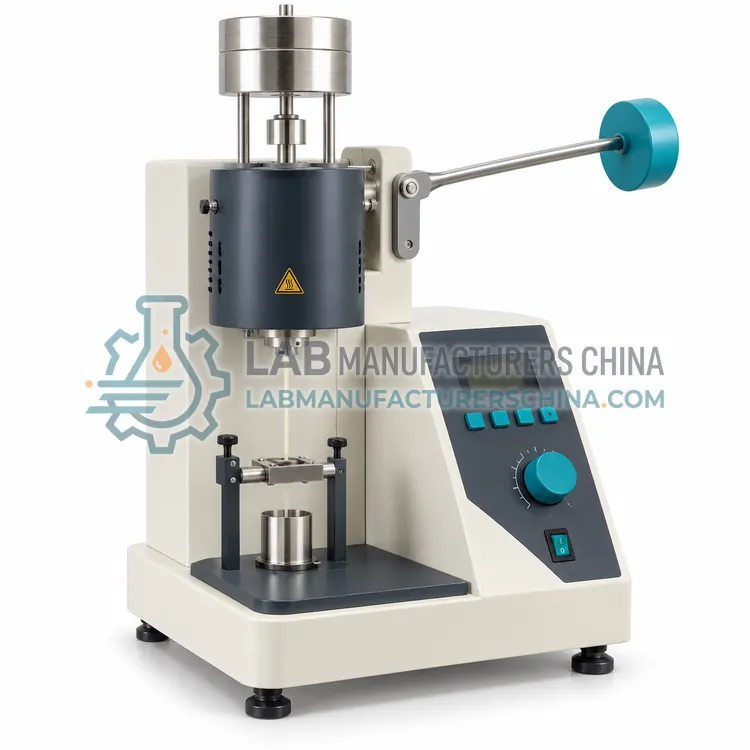
手动熔融指数仪
Manual Melt Flow Index Tester
- SKU MFT-0001
- 熔体流动速率仪
- CE (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 温度范围 | 50–400 °C |
|---|---|
| 温度准确度 | ±0.2 °C |
| 温度稳定性 | ±0.1 °C |
| 负荷砝码 | 1.2 / 2.16 / 3.8 / 5 / 10 / 21.6 kg |
| 口模尺寸 | Ø 2.095 ± 0.005 mm × 8.000 ± 0.025 mm |
| 料筒内径 | 9.55 mm |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:ISO 1133-1, ISO 1133-2, ASTM D1238
什么是手动熔融指数仪?
手动熔融指数仪由操作人员放置砝码并按时间手动切样,测定聚合物在 10 分钟内从加热料筒挤出的量。对于样品量不大、常规测定聚乙烯和聚丙烯牌号的工作,它是最基础的机型。
什么是手动熔融指数仪?手动熔融指数仪由操作人员放置砝码并按时间手动切样,测定聚合物在 10 分钟内从加热料筒挤出的量。对于样品量不大、常规测定聚乙烯和聚丙烯牌号的工作,它是最基础的机型。## 概述
手动熔融指数仪沿用了成熟的机械结构:恒温控制的料筒、规定孔径和长度的淬硬口模、加荷活塞以及带调平机构的机座。操作人员按标准选择负荷,装料并压实粒料,等待预热时间结束后按规定时间间隔用切刀切取挤出物并称重。温度由 PID 控制器保持在方法规定值,聚乙烯通常为 190 °C,聚丙烯通常为 230 °C。由于切样为手工操作,重现性依赖操作手法,因此该机型适合每天测试次数不多的实验室,且可通过培训和书面操作规程控制不同人员之间的差异。## 工作原理是什么?熔体流动速率仪由带规定内径的加热料筒、底部淬硬口模、活塞和一组标定砝码组成。将聚合物粒料装入并压实后,在规定温度下恒温,再在规定负荷下通过口模挤出。A 法中按时间切取挤出物并称重,结果以每 10 分钟克数表示。B 法用位移传感器记录活塞位移与时间的关系,熔体体积流动速率以每 10 分钟立方厘米表示,并用熔体密度换算为质量流动速率。温度、负荷、口模几何尺寸和热平衡时间均由方法规定,因为熔体黏度对温度和剪切速率非常敏感。## 主要特点有哪些?- PID 控温料筒,数字显示温度 - 标定砝码配置 1.2 kg 至 21.6 kg - 符合标准的淬硬钢口模,孔径 Ø 2.095 mm - 不锈钢料筒内径 9.55 mm - 带导向和接料盘的手动切样台 - 调平底脚和水平仪保证安装正确
技术参数有哪些?典型的手动熔融指数仪配置:温度范围为 50–400 °C;温度准确度为 ±0.2 °C;温度稳定性为 ±0.1 °C;负荷砝码为 1.2 / 2.16 / 3.8 / 5 / 10 / 21.6 kg;口模尺寸为 Ø 2.095 ± 0.005 mm × 8.000 ± 0.025 mm;料筒内径为 9.55 mm。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?手动熔融指数仪主要用于常规聚乙烯和聚丙烯牌号判定、塑料加工厂进料检验、教学和方法培训实验室、小批量再生树脂筛查。在更广泛的熔体流动速率仪类别中,实验室还将其用于聚烯烃树脂生产与牌号判定、聚乙烯和聚丙烯进料检验、再生塑料质量筛查。## 适用哪些标准与认证?相关标准与方法包括 ISO 1133-1、ISO 1133-2、ASTM D1238、GB/T 3682.1、GB/T 3682.2、IEC 61010-1。本型号的认证候选包括 CE、ISO 9001 manufacturing;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。仪器应安装在水平、无振动且远离气流的台面上,首次测试前需让料筒达到热平衡,通常需要 15 至 30 分钟。每次测试或更换物料后应清理料筒和口模,降解聚合物可用清洗料,切勿用硬质工具刮擦料筒内壁。应按周期用外置测温仪在料筒内核查温度,按方法公差检查口模尺寸,并保证砝码可溯源。吸湿性聚合物测试前应干燥,出现气泡或空穴的挤出物应弃去,单段切样与其他差异明显时应重做测试。## 如何选择合适的手动熔融指数仪?当每天测量次数低于约 10 次、预算为主要考虑因素且操作人员能通过培训掌握一致切样时,应选择手动机型。砝码配置应按所执行的材料标准确定,并确认料筒温度范围覆盖最高测试温度。建议同时订购备用口模和标定温度计,因为日常核查需要用到二者。### 与其他熔体流动速率仪型号相比如何?选型应从客户或规范引用的标准出发,因为 ISO 1133 与 ASTM D1238 规定的负荷和程序不同。常规树脂分级用 A 法即可;需要快速结果或物料难以整齐切样时,宜选用 B 法。当检测范围包含聚酰胺、聚砜或聚醚醚酮等工程塑料时,应选择高温料筒;PVC 和含氟聚合物则需耐腐蚀料筒。每天测试超过约 10 次时,自动机型更经济;聚烯烃装置在一个班内比较多条生产线时,宜选用多工位机型。询价时应明确砝码配置、温度范围、数据导出格式和清洗附件。
完整技术参数
| 温度范围 | 50–400 °C |
|---|---|
| 温度准确度 | ±0.2 °C |
| 温度稳定性 | ±0.1 °C |
| 负荷砝码 | 1.2 / 2.16 / 3.8 / 5 / 10 / 21.6 kg |
| 口模尺寸 | Ø 2.095 ± 0.005 mm × 8.000 ± 0.025 mm |
| 料筒内径 | 9.55 mm |
| 每次样品量 | 3–8 g, material dependent |
| 显示方式 | Digital PID controller |
| 电源 | 220 V, 50/60 Hz |
| 净重 | 30–40 kg |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 常规聚乙烯和聚丙烯牌号判定
- 塑料加工厂进料检验
- 教学和方法培训实验室
- 小批量再生树脂筛查
主要特点
- PID 控温料筒,数字显示温度
- 标定砝码配置 1.2 kg 至 21.6 kg
- 符合标准的淬硬钢口模,孔径 Ø 2.095 mm
- 不锈钢料筒内径 9.55 mm
- 带导向和接料盘的手动切样台
- 调平底脚和水平仪保证安装正确
关于手动熔融指数仪的常见问题
会。质量流动速率由固定时间内切取的质量计算,切样过早或过晚都会改变质量并影响结果。多数方法规定弃去最初挤出物后,按 10 至 30 秒间隔切样,操作培训目标应将计时误差控制在一秒以内。
标准条件取决于材料及规范。聚乙烯常用 190 °C,聚丙烯 230 °C,聚苯乙烯 200 °C,负荷则如 2.16 kg 或 5 kg。应遵循标准或材料规格给出的条件编号,不应自行选定温度。
多数方法称量 3 至 5 段连续切样并取平均值,含气泡或断裂的切样应弃去。若某段与其他差异明显,应重新测试。切样段数在方法中有明确规定,切样间隔取决于物料的挤出速度。
MFR 是熔体质量流动速率,以每 10 分钟克数表示,通过称量按时间切取的挤出物得到。MVR 是熔体体积流动速率,以每 10 分钟立方厘米表示,由活塞位移和时间计算。两者通过熔体密度相互换算,因此已知测试温度下的熔体密度时,可由 B 法数据换算出 MFR。
熔体黏度随温度变化剧烈,未达到料筒温度的样品挤出速度会与规定条件不同。因此方法要求在样品压实后按规定时间预热,通常为 4 至 6 分钟。定期用外置探头核查料筒温度可确认温控表读数是否准确。
每次测试后或更换物料时应清洗口模和料筒,因为残留聚合物在测试温度下会降解并影响下一次结果。应在温热状态下拆开口模,用软布和许可溶剂擦拭,切勿使用磨料工具。对于严重降解或交联残留物,应先使用清洗料再人工清理。
相关型号