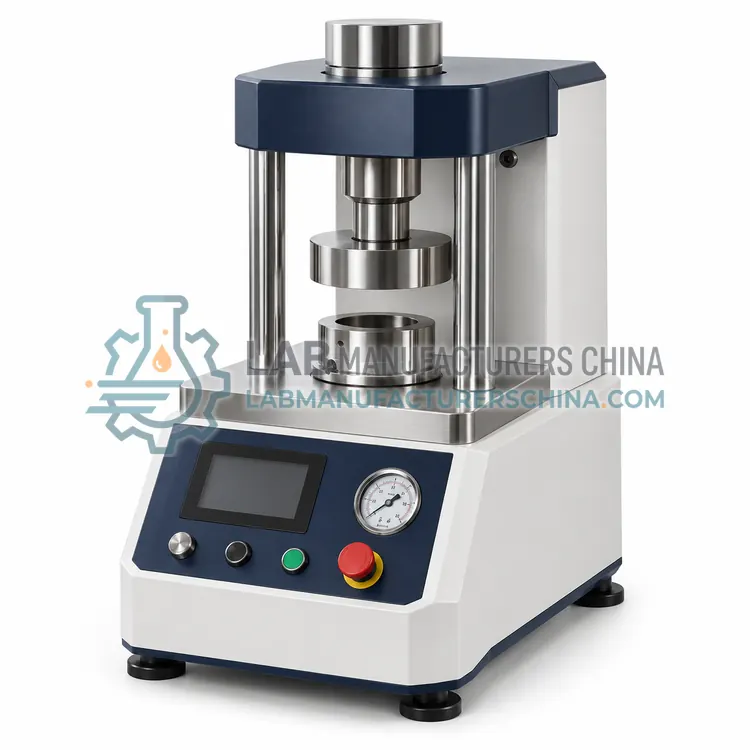
金相试样热镶嵌机
Hot Mounting Press for Metallographic Specimens
- SKU MEE-0005
- 金相制样与观察设备
- CE (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 模具直径 | 25, 30, 40 or 50 mm |
|---|---|
| 加热温度 | Up to 200 °C, settable |
| 压力 | Up to 30 MPa |
| 周期时间 | 5–15 min including cooling |
| 冷却方式 | Water cooled or air cooled |
| 适用树脂 | Phenolic, epoxy, acrylic powders |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:ASTM E3, ASTM E407, ASTM E112
什么是金相试样热镶嵌机?
金相试样热镶嵌机在加热和加压条件下用热固性树脂包裹切割后的金相试样,得到规则的圆柱形镶样,保护边缘并适合自动抛光,周期通常为 5 至 15 分钟。
什么是金相试样热镶嵌机?金相试样热镶嵌机在加热和加压条件下用热固性树脂包裹切割后的金相试样,得到规则的圆柱形镶样,保护边缘并适合自动抛光,周期通常为 5 至 15 分钟。## 概述
把试样与树脂粉或预制块一起放入圆筒中,压机闭合加压,加热板把树脂升到固化温度,酚醛树脂通常为 150 至 180 °C。达到程序设定的固化时间后压机冷却模腔(快速机型采用水冷)并顶出镶样。所得镶样坚硬、呈圆柱形,端面平整,适合自动磨抛,边缘得到保护而不易倒圆,细小或易碎试样也能被牢固固定。可设定参数包括温度、压力、加热和冷却时间,其取值取决于树脂类型和试样硬度。当受热会改变组织、试样含低熔点相或镀层,或多孔材料需真空浸渗时,应改用冷镶嵌。## 工作原理是什么?金相方法通过制备平整无划痕的表面,再用化学或光学方式突出特征来揭示金属内部组织。切割机在冷却液条件下截取试样,避免受热改变组织,随后用热镶嵌或冷镶嵌把试样包裹在树脂中便于操作。用碳化硅砂纸磨光可去除切割损伤,再用金刚石或氧化铝悬浮液抛光获得镜面。用硝酸酒精等试剂浸蚀可选择性地腐蚀晶界和特定相,从而在反射光下显示晶粒组织、相衬度和缺陷。观察使用倒置或直立反射光显微镜,配明场、暗场、偏光和微分干涉等模式,并采用数字成像。之后由图像分析按截点法或面积法测定晶粒度、相比例、球化率、夹杂物级别和镀层厚度,得到可与验收限值比较的数值。## 主要特点有哪些?- 加热板温度可编程 - 液压或气动压力控制 - 水冷以缩短周期时间 - 模具直径 25 至 50 mm 可更换 - 部分机型可同时镶嵌多个试样 - 镶样自动顶出
技术参数有哪些?典型的金相试样热镶嵌机配置:模具直径为 25, 30, 40 or 50 mm;加热温度为 Up to 200 °C, settable;压力为 Up to 30 MPa;周期时间为 5–15 min including cooling;冷却方式为 Water cooled or air cooled;适用树脂为 Phenolic, epoxy, acrylic powders。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?金相试样热镶嵌机主要用于自动抛光用试样的镶嵌、制样过程中保护边缘和镀层、细小或易碎金属试样的制备、生产实验室的常规制样。在更广泛的金相制样与观察设备类别中,实验室还将其用于钢和铸铁的显微组织观察、晶粒度和相比例测定、夹杂物和纯净度评级。## 适用哪些标准与认证?相关标准与方法包括 ASTM E3、ASTM E407、ASTM E112、ASTM E45、ASTM E562、ISO 643、IEC 61010-1。本型号的认证候选包括 CE、ISO 9001 manufacturing;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。耗材对金相质量的影響最大,因此应储备足量的切割片、树脂、砂纸、抛光布和金刚石悬浮液,并按供应商推荐的顺序使用。各步骤之间应用水和酒精彻底清洗试样,并在浸蚀前烘干,因为污染会产生假象。可制备已知组织的对照试样,检查程序是否仍能显示真实组织,并标注所有浸蚀剂的配制日期,在效果减弱时更换。每次更换放大倍数时用台微尺核查显微镜标定,并确认软件长度标尺与实际使用的物镜一致。处理浸蚀剂和溶剂时应戴手套、护目镜并使用排风设备;许多溶液含强酸或有机溶剂,废液须按许可途径处置。## 如何选择合适的金相试样热镶嵌机?常规试样镶嵌可选热镶嵌机,并核查模具直径、温度和压力范围、冷却方式和周期时间。对热敏感试样应保留冷镶嵌方案,对多孔材料应配置真空浸渗树脂。### 与其他金相制样与观察设备型号相比如何?应根据试样类型和日处理量选择制样设备。淬火钢和大型截面需要结构坚固、冷却充分的切割机;小型或多孔零件需真空浸渗或冷镶嵌。带单点力控的半自动磨抛头可同时处理多个试样并获得可重复结果,在每日制样量较大时值得投入。观察环节需决定直立式显微镜是否够用,还是需为大型未镶嵌样品配置倒置载物台,并核查放大倍数范围、照明模式和相机分辨率是否满足所测特征。图像分析软件应支持所报告的特定测量,如 ASTM E112 晶粒度、ASTM E45 夹杂物级别或镀层厚度,并应能记录测量规则和阈值,使结果可被审核并由其他操作者重现。
完整技术参数
| 模具直径 | 25, 30, 40 or 50 mm |
|---|---|
| 加热温度 | Up to 200 °C, settable |
| 压力 | Up to 30 MPa |
| 周期时间 | 5–15 min including cooling |
| 冷却方式 | Water cooled or air cooled |
| 适用树脂 | Phenolic, epoxy, acrylic powders |
| 每周期试样数 | 1–6 depending on model |
| 电源 | 220/380 V, 50/60 Hz |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 自动抛光用试样的镶嵌
- 制样过程中保护边缘和镀层
- 细小或易碎金属试样的制备
- 生产实验室的常规制样
主要特点
- 加热板温度可编程
- 液压或气动压力控制
- 水冷以缩短周期时间
- 模具直径 25 至 50 mm 可更换
- 部分机型可同时镶嵌多个试样
- 镶样自动顶出
关于金相试样热镶嵌机的常见问题
对于受热会改变组织的试样,如含低熔点相、某些镀层或冷加工表面的样品,以及需要真空浸渗支撑表面的多孔或带裂纹试样。
应使树脂硬度与试样匹配,使两者在抛光时磨损速率相近:常规硬质金属用酚醛,重视边缘保护和镀层时用环氧,需要快速冷镶嵌且透明度好时用丙烯酸。
通常为 150 至 180 °C,保温 5 至 10 分钟,然后在保压状态下冷却。具体参数应参照树脂供应商推荐值,因为固化不足会使镶样偏软,过度固化则可能开裂。
先用冷却的切割片截取试样,再用树脂镶嵌,随后粗磨、在逐渐变细的砂纸上细磨、用金刚石或氧化铝悬浮液抛光;如需显示组织则进行浸蚀。每个阶段之间都要清洗和烘干。
可把浸蚀后的组织与标准图谱比较,或沿测试线统计晶界截点数并换算为晶粒度级别,具体方法见 ASTM E112 和 ISO 643。
对于在机械抛光中易涂抹或变形的软质、韧性或难加工金属,以及需要为电子显微镜制样时。电解抛光可均匀去除材料,但电解液需与合金匹配并进行温度控制。