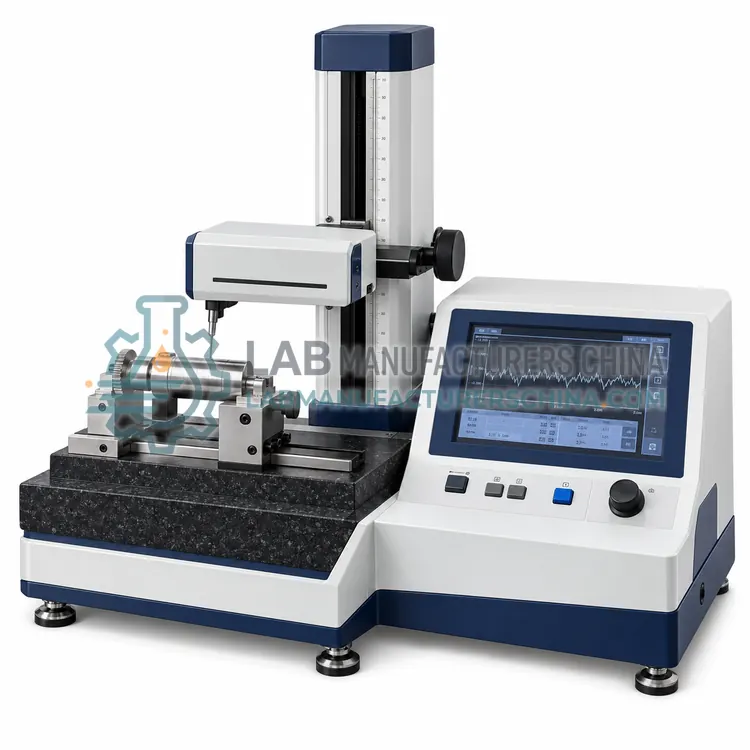
触针式表面粗糙度仪
Stylus Surface Roughness Tester
- SKU INI-0005
- 检测仪器
- CE (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
- GB/T 19001 (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 测量范围(Z) | ±80 μm (160 μm total) |
|---|---|
| 分辨率 | 0.01 μm |
| Ra 显示范围 | 0.005–16 μm |
| 触针针尖半径 | 2 μm |
| 触针力 | ≤4 mN |
| 行程长度 | ≈17.5 mm |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:ISO 2178, ISO 2808, ISO 4287
什么是触针式表面粗糙度仪?
一种便携式仪器,拖动金刚石触针划过表面以测量 Ra、Rz 和 Rq 等粗糙度参数。适用于对照图纸要求验证机加工、磨削或抛光表面的光洁度。
什么是触针式表面粗糙度仪?一种便携式仪器,拖动金刚石触针划过表面以测量 Ra、Rz 和 Rq 等粗糙度参数。适用于对照图纸要求验证机加工、磨削或抛光表面的光洁度。## 概述
触针式粗糙度仪使半径 2 或 5 μm 的金刚石针尖以恒定速度(通常 0.5 mm/s)划过表面,电感或压电传感器记录垂直位移。信号经规定截止波长(通常 0.8 mm)的高斯滤波分离粗糙度与波纹度,并在五个取样长度组成的评定长度上计算 Ra、Rz、Rq 和 Rt 等参数。典型垂直量程 160 至 350 μm,分辨率 0.01 μm。便携式机型重数百克,可在车间现场测量,配用特殊传感器时可测孔内,适用于平面或圆柱零件。准确度取决于用已知 Ra 的粗糙度样板校准以及触针的清洁。## 工作原理是什么?检测仪器将零件的物理特征转换为可与公差比较的数值或图像。光学仪器将轮廓或表面放大并投影到屏幕或相机上,用校准的刻度或像素标定测量距离;涡流和磁感应测厚仪测量金属上的涂层引起的探头磁场变化;超声波探伤仪向材料发射高频声波,显示来自边界和不连续处的回波,并通过传播时间定位缺陷;触针式轮廓仪拖动细小的金刚石针尖划过表面,记录垂直位移作为粗糙度。准确度取决于使用量块、台阶标准和箔片标准等可溯源标准的校准、温度稳定性以及操作技术。## 主要特点有哪些?- 针尖半径 2 μm 的金刚石触针可分辨精细的机加工和磨削表面。- 高斯滤波和可选截止波长符合 ISO 4288 和 ISO 16610 要求。- 一次扫描即显示 Ra、Rz、Rq、Rt 和 Rsm 等多个参数。- 带可充电电池的便携机身可直接在车间现场测量。- 内置存储和打印输出记录每批结果。- 可更换传感器和支架可测量孔、沟槽和曲面。## 技术参数有哪些?典型的触针式表面粗糙度仪配置:测量范围(Z)为 ±80 μm (160 μm total);分辨率为 0.01 μm;Ra 显示范围为 0.005–16 μm;触针针尖半径为 2 μm;触针力为 ≤4 mN;行程长度为 ≈17.5 mm。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?触针式表面粗糙度仪主要用于机加工轴和孔的光洁度、磨削和抛光零件控制、密封面验证、车削和铣削零件检验。在更广泛的检测仪器类别中,实验室还将其用于机加工零件尺寸检验、油漆和镀层厚度验证、焊缝和铸件探伤。## 适用哪些标准与认证?相关标准与方法包括 ISO 2178、ISO 2808、ISO 4287、ISO 9712、ASTM E114、ISO 10360-1、ASTM D7091。本型号的认证候选包括 CE、ISO 9001 manufacturing、GB/T 19001;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。公差严格时,应将检测仪器置于温控区域,因为热膨胀会影响尺寸结果。使用适合各仪器的可溯源参考标准校准,如量块、涂层箔片、超声检测对比试块和粗糙度样板。每班开始前验证零点和量程。保护光学部件、探头和触针免受损坏,并存放在专用箱内。超声设备操作人员应取得 ISO 9712 等公认级别资质。记录检验程序、验收准则和测量不确定度,并保留记录以备客户审核。按质量体系规定的周期安排定期复校。## 如何选择合适的触针式表面粗糙度仪?车间现场对金属零件进行 Ra 和 Rz 粗糙度检查时,选择便携式触针仪;对很软、易损或需要三维表面分析的场合,选择光学或轮廓系统。询价时请注明参数和标准、Ra 范围、触针半径、零件几何形状、传感器附件,以及是否需要打印或软件导出。### 与其他检测仪器型号相比如何?按需要核验的特征选型。二维轮廓、孔和小零件用投影仪或影像测量仪;油漆、电镀或阳极氧化层用涂层测厚仪,钢基体选磁感应,非铁金属选涡流;焊缝、铸件和锻件的内部缺陷用超声波探伤仪;表面光洁度以 Ra 或 Rz 规定时用粗糙度仪。比较测量范围、分辨率、相对公差的准确度、探头或物镜选项,以及程序和报告软件。一条好的经验是仪器准确度应为公差的十分之一。应考虑操作人员技能,因为超声和手动光学方法强烈依赖技术和培训。
完整技术参数
| 测量范围(Z) | ±80 μm (160 μm total) |
|---|---|
| 分辨率 | 0.01 μm |
| Ra 显示范围 | 0.005–16 μm |
| 触针针尖半径 | 2 μm |
| 触针力 | ≤4 mN |
| 行程长度 | ≈17.5 mm |
| 截止波长 | 0.25, 0.8, 2.5 mm |
| 参数 | Ra, Rz, Rq, Rt, Rsm, Rmax |
| 准确度 | ≤±10 % |
| 电池续航 | ≈20 h |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 机加工轴和孔的光洁度
- 磨削和抛光零件控制
- 密封面验证
- 车削和铣削零件检验
主要特点
- 针尖半径 2 μm 的金刚石触针可分辨精细的机加工和磨削表面。
- 高斯滤波和可选截止波长符合 ISO 4288 和 ISO 16610 要求。
- 一次扫描即显示 Ra、Rz、Rq、Rt 和 Rsm 等多个参数。
- 带可充电电池的便携机身可直接在车间现场测量。
- 内置存储和打印输出记录每批结果。
- 可更换传感器和支架可测量孔、沟槽和曲面。
关于触针式表面粗糙度仪的常见问题
Ra 是表面轮廓在评定长度内偏离其中线的绝对值的算术平均值,单位为 μm。它是最常用的粗糙度参数,但无法区分峰和谷。
用已知 Ra(通常约 1 μm)的有证粗糙度样板校准,读数应在规定公差内一致,并定期重复校准,更换触针时也需重新校准。
触针力很低,仅数毫牛,但仍可能划伤铝箔、塑料或涂层等很软的材料。对这类表面,宜采用光学或非接触粗糙度方法。
检测仪器用于检查零件是否符合图纸和规格,测量尺寸、轮廓、涂层厚度、表面粗糙度和内部缺陷,支持来料检验、过程控制、最终放行以及客户投诉调查。
无损检验(如超声检测或涂层测厚仪)在不损伤零件的情况下评价,所以同一件产品仍可出货;破坏性试验(如拉伸或截面试验)则需破坏或切割样品以揭示性能。
常见规则是仪器准确度和分辨率应不低于所检公差的十分之一。此外还应对照公差评估包括校准、温度和操作人员影响在内的测量不确定度。