真空钎焊炉
Vacuum Brazing Furnace
- SKU VAF-0003
- 真空炉
- CE (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
- RoHS (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 温区尺寸 | 400×400×600 to 900×900×1200 mm |
|---|---|
| 最高温度 | 800–1200 C |
| 工作真空度 | 0.001–10 Pa |
| 温区材料 | Graphite felt or molybdenum shield |
| 温度均匀性 | ±3–5 C |
| 分区控制 | 2–3 zones |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:IEC 61010-1, IEC 60519-1, AMS 2750
什么是真空钎焊炉?
真空钎焊炉在 800 至 1200 °C 下用钎料连接金属组件而无需钎剂。适用于必须洁净且密封的复杂多接头部件。
什么是真空钎焊炉?真空钎焊炉在 800 至 1200 °C 下用钎料连接金属组件而无需钎剂。适用于必须洁净且密封的复杂多接头部件。## 概述
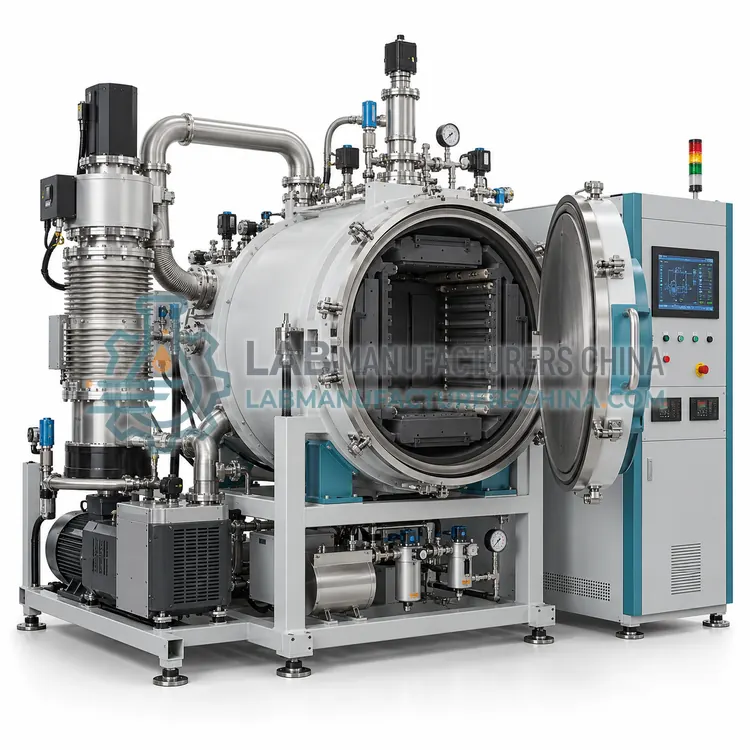
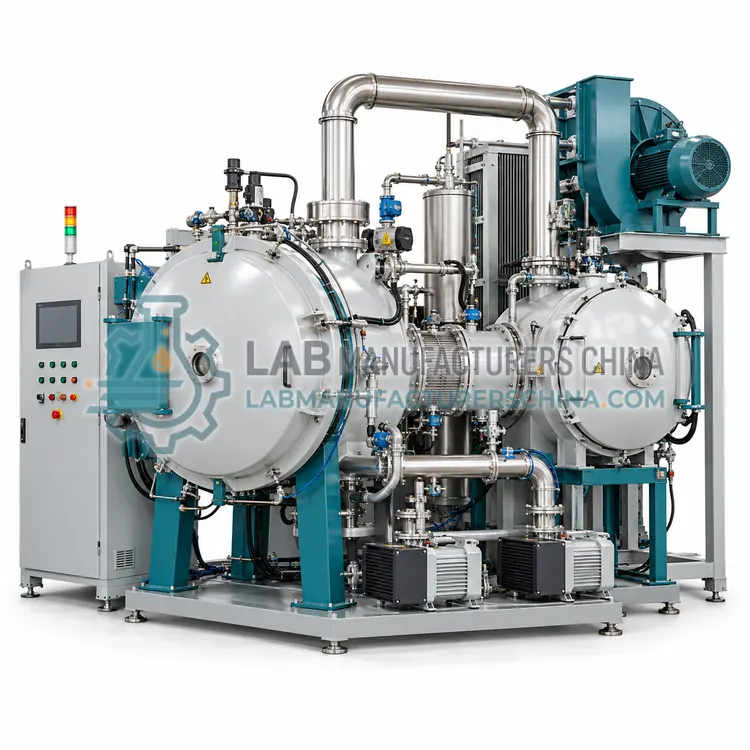
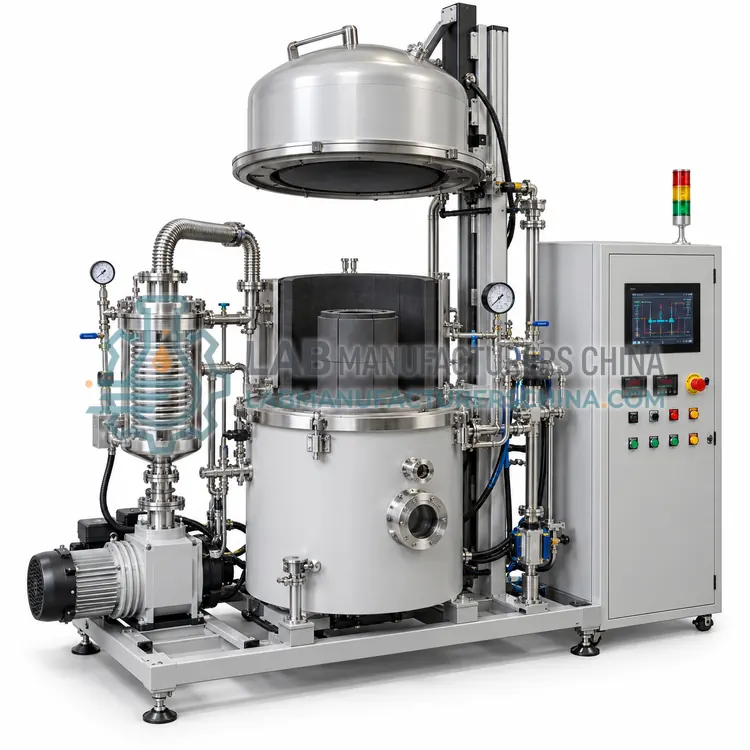
真空钎焊炉在真空下将组件加热至钎料熔点以上,使钎料通过毛细作用流入接头而无需钎剂。无氧环境可防止阻碍润湿的氧化膜,形成牢固、密封且表面洁净的接头。石墨或钼温区可达 800 至 1200 °C,真空度通常为 0.001 至 10 Pa。温度均匀性至关重要,因为大型组件必须均匀达到钎焊温度,因此采用多区控制和 ±5 °C 或更好的均匀性。受控冷却可避免异种金属的热应力。适用于换热器、航空航天组件、真空部件和切削刀具,低温铝钎焊也很常见。## 工作原理是什么?真空炉用泵系统抽除腔体气氛,通常由旋片泵或干泵配罗茨泵或扩散泵,达到粗真空或高真空。氧气和氮气基本被去除后,受热材料不易氧化和放气,挥发性组分从表面逸出。加热来自石墨、钼或钨元件,或感应线圈,布置在由石墨毡或刚性保温材料隔热的温区周围。辐射是主要传热方式,因此负载必须与元件有清晰的视线。C 型、N 型或 K 型热电偶或光学高温计测量温度,可编程控制器执行周期。气体淬火或回充接口可在保温后实现快速可控冷却。## 主要特点有哪些?- 用于 800 至 1200 °C 的石墨或钼温区 - 工作真空度 0.001 至 10 Pa - 多区控制以获得均匀钎焊温度 - 针对异种金属的受控冷却 - 无需钎剂,接头洁净 - 均匀性 ±5 °C 或更好
技术参数有哪些?典型的真空钎焊炉配置:温区尺寸为 400×400×600 to 900×900×1200 mm;最高温度为 800–1200 C;工作真空度为 0.001–10 Pa;温区材料为 Graphite felt or molybdenum shield;温度均匀性为 ±3–5 C;分区控制为 2–3 zones。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?真空钎焊炉主要用于换热器钎焊、航空航天组件连接、真空和半导体部件钎焊、切削刀具钎焊、铝制散热器钎焊。在更广泛的真空炉类别中,实验室还将其用于工具钢真空热处理、航空航天部件钎焊、硬质合金和陶瓷烧结。## 适用哪些标准与认证?相关标准与方法包括 IEC 61010-1、IEC 60519-1、AMS 2750、AMS 2769、ISO 9001。本型号的认证候选包括 CE、ISO 9001 manufacturing、RoHS;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。安装在水平坚固的地面上,并配置电力、冷却水、压缩气体和压缩空气等公用工程,为排气和气体泄放提供通风。保持冷却水洁净并控温,以保护密封件和泵。每次开炉后及关键运行前检查泄漏,因为即使微小泄漏也会氧化表面并破坏真空。出现污染时清洁温区保温和元件,并在石墨件侵蚀严重前更换。保存泵维护记录,按计划验证测温系统和均匀性测量,切勿绕过超温、水流量或门联锁。## 如何选择合适的真空钎焊炉?当接头须洁净、密封且无钎剂残留,尤其是多接头组件时,选择真空钎焊炉。较简单零件可用气氛钎焊或盐浴钎焊。询价时应说明钎焊温度、接头材料和钎料、温区尺寸、均匀性、真空度和冷却方式。### 与其他真空炉型号相比如何?当氧化、污染或放气排除了气氛处理,或表面质量和纯度重要时,选择真空炉。先确定工艺:热处理、烧结、钎焊或脱气,因为每种工艺决定温度、真空度和冷却方式。根据负载尺寸和重量确定温区大小,并对照元件和保温材料确认最高温度。确定冷却方式,在气体淬火、惰性气体回充或缓慢冷却之间选择。指定泵级数、泄漏率、分压控制和安全功能。受监管热处理应要求测温合规和均匀性测量,并确认三相电源和冷却水供应。
完整技术参数
| 温区尺寸 | 400×400×600 to 900×900×1200 mm |
|---|---|
| 最高温度 | 800–1200 C |
| 工作真空度 | 0.001–10 Pa |
| 温区材料 | Graphite felt or molybdenum shield |
| 温度均匀性 | ±3–5 C |
| 分区控制 | 2–3 zones |
| 冷却 | Inert-gas backfill or forced gas |
| 泵系统 | Rotary-vane, roots and diffusion |
| 加热功率 | 40–180 kW |
| 电源 | 380 V, 3-phase, 50/60 Hz |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 换热器钎焊
- 航空航天组件连接
- 真空和半导体部件钎焊
- 切削刀具钎焊
- 铝制散热器钎焊
主要特点
- 用于 800 至 1200 °C 的石墨或钼温区
- 工作真空度 0.001 至 10 Pa
- 多区控制以获得均匀钎焊温度
- 针对异种金属的受控冷却
- 无需钎剂,接头洁净
- 均匀性 ±5 °C 或更好
关于真空钎焊炉的常见问题
真空去除氧气并防止氧化膜,使钎料无需钎剂即可润湿接头。这避免了腐蚀性钎剂残留,获得洁净表面并形成牢固、密封的接头,对换热器和真空部件尤为重要。
通常为 ±3 至 5 °C,因为大型组件必须均匀达到钎焊温度,否则部分接头会先于其他接头填充。多区控制和带实际负载的均匀性测量有助于确认性能。
可以,前提是钎料适合两者且冷却受控以限制因膨胀差异产生的热应力。某些组合会形成脆性金属间化合物,因此加工前应针对接头和使用条件评估其冶金特性。
它在密封腔体内以低压对金属和陶瓷进行热处理、烧结、钎焊和脱气,避免氧化和污染。用于对洁净表面和受控气氛要求高的工具钢、航空航天部件、硬质合金和活性金属。
约 1 至 100 Pa 的粗真空适合许多热处理,烧结和钎焊可能使用 0.001 至 0.1 Pa。常用惰性气体分压控制来抑制高温下元件蒸发和合金元素损失。
保温结束后通入氩气或氮气等惰性气体,由高速风机使其通过换热器循环,以受控速率冷却负载。可用的淬火压力通常为 2 至 10 bar,决定最大冷却速率。