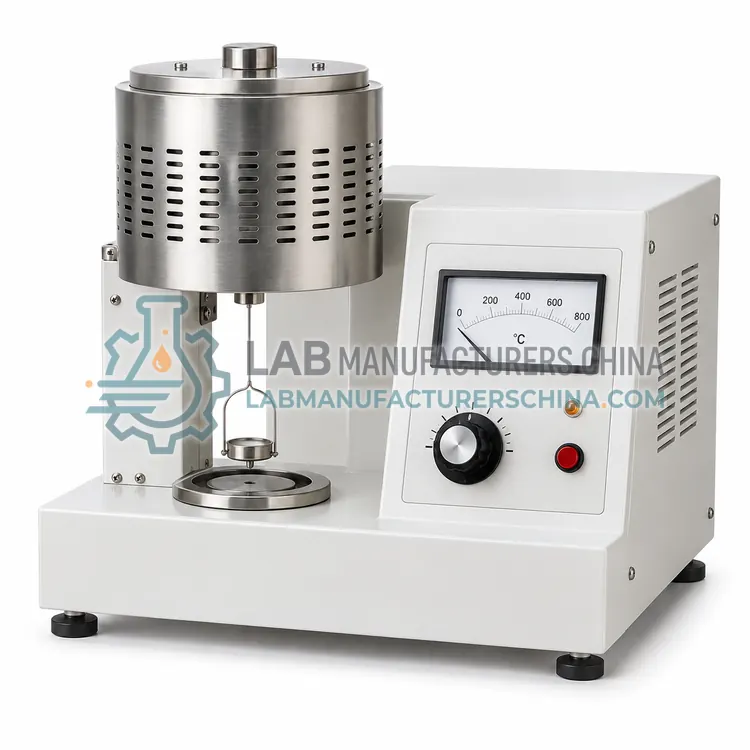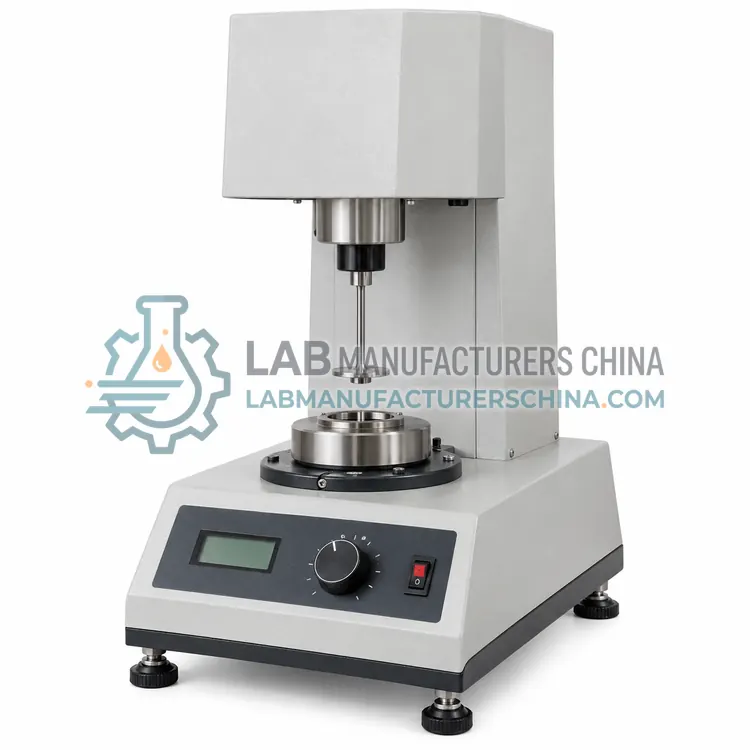
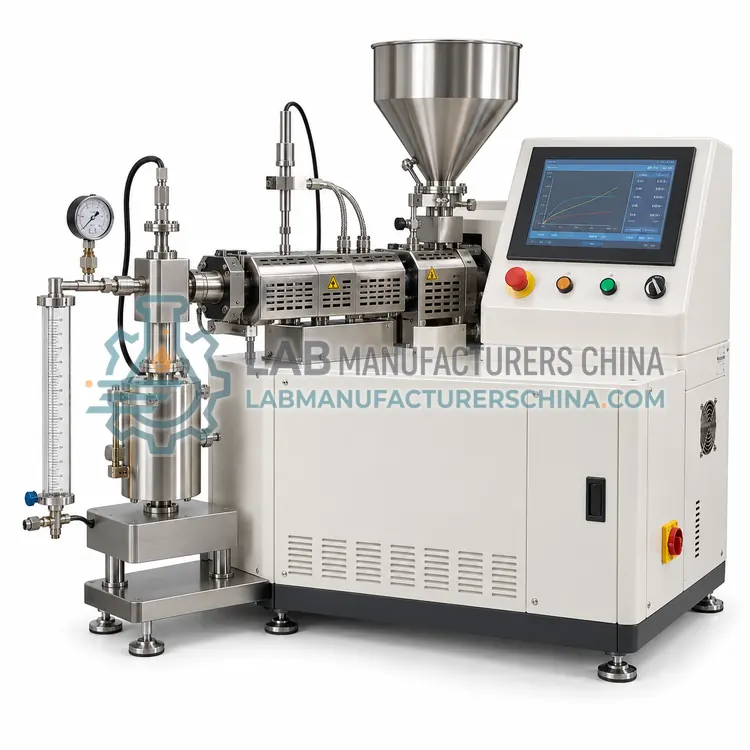
挤出在线流变仪
Inline Rheometer for Polymer Extrusion Monitoring
- SKU RHE-0006
- 聚合物分析用流变仪
- CE (to be confirmed)
- ISO 9001 manufacturing (to be confirmed)
价格面议 —— 按订单报 FOB / CIF 价
价格取决于配置、数量与目的港。
主要技术参数
| 最大压力 | Up to 500 bar |
|---|---|
| 温度范围 | Ambient to 400 °C |
| 剪切速率范围 | 10–5000 s⁻¹ |
| 黏度测量范围 | 10–10⁵ Pa·s |
| 取样流量 | 0.5–20 cm³/min with gear pump |
| 压力传感器准确度 | ±0.5% of full scale |
索取报价 下载手册 · 待提供
作者:Lab Manufacturers China 技术团队最近复核 适用标准:ISO 3219, ISO 11443, ISO 6721-10
什么是挤出在线流变仪?
在线流变仪直接在挤出机物料流中测定熔体黏度,可连续或按抽样给出数据用于闭环过程控制。当需要自动维持生产一致性而非事后实验室检验时,应选用此类仪器。
什么是挤出在线流变仪?在线流变仪直接在挤出机物料流中测定熔体黏度,可连续或按抽样给出数据用于闭环过程控制。当需要自动维持生产一致性而非事后实验室检验时,应选用此类仪器。## 概述
在线仪器安装在挤出机的旁通管路、模头连接段或齿轮泵支路上,使少量具有代表性的熔体流过测量通道。多数设计采用毛细管或狭缝流道,配压力传感器和已知输送量,由此计算剪切应力和剪切速率,并用埋入式探头测量熔体温度。部分机型使用小型齿轮泵计量取样,从而排除挤出机压力波动的影响并获得稳定的剪切速率。输出参数包括熔体黏度指数、压力和温度,可送入控制器调节螺杆转速或料筒温度。由于测量点固定,该技术是对全流动曲线实验室流变测试的补充,而非替代。## 工作原理是什么?流变仪对聚合物样品施加受控形变,并测量由此产生的力或扭矩。旋转型采用平行板、锥板或同轴圆筒,可在稳态剪切下给出剪切黏度随剪切速率的变化,也可在振荡模式下给出储能模量和损耗模量随频率的变化。毛细管型以受控活塞速度将熔体压过已知直径和长度的口模,通过测量压力计算表观剪切黏度,剪切速率可覆盖实际挤出范围。转矩流变仪在加热密炼室内混炼物料,记录驱动转子所需的扭矩,可用于跟踪混炼过程中的凝胶、塑化和降解。选型取决于所需剪切速率范围、样品形态,以及是否需要弹性信息而不只是黏度。## 主要特点有哪些?- 以旁通或模头连接方式安装在挤出机上 - 毛细管或狭缝测量流道配压力传感器 - 可选齿轮泵以获得稳定剪切速率 - 连续测量熔体温度 - 提供信号输出用于闭环控制 - 高压结构,耐受工艺压力
技术参数有哪些?典型的挤出在线流变仪配置:最大压力为 Up to 500 bar;温度范围为 Ambient to 400 °C;剪切速率范围为 10–5000 s⁻¹;黏度测量范围为 10–10⁵ Pa·s;取样流量为 0.5–20 cm³/min with gear pump;压力传感器准确度为 ±0.5% of full scale。以上数值代表该产品类别的常见水平,具体配置参数以报价单及随机校准文件为准。## 适用于哪些应用?挤出在线流变仪主要用于挤出黏度的闭环控制、填充混合料一致性的连续监控、再生聚合物进料质量跟踪、长期监测口模和螺杆磨损。在更广泛的聚合物分析用流变仪类别中,实验室还将其用于分子量及分子量分布比较、挤出与注塑加工行为预测、填料和助剂对熔体黏度的影响。## 适用哪些标准与认证?相关标准与方法包括 ISO 3219、ISO 11443、ISO 6721-10、ASTM D3835、ASTM D4440、ASTM D2538、IEC 61010-1。本型号的认证候选包括 CE、ISO 9001 manufacturing;每项认证均需针对具体配置在发货前确认,仅提供已实际签发的证书。样品制备对重现性影响最大:吸湿性聚合物需干燥,旋转测试需压制规定厚度的圆片,填充样品应保证均匀。每次系列测试前应设定间隙并用零间隙程序核查,因为间隙误差会直接改变计算黏度。毛细管测试应核查活塞速度和压力传感器校准,需要真实黏度时还要做 Bagley 和 Rabinowitsch 校正。高温或易氧化聚合物应使用氮气吹扫炉体。模具和平板必须彻底清洗,因为降解残留会改变表面状态和测得扭矩;同时每份结果都要记录温度、夹具和间隙。## 如何选择合适的挤出在线流变仪?当生产一致性需要连续验证且工艺存在可供控制器调节的参数(如螺杆转速)时,应选择在线流变仪。压力和温度等级应按挤出生产线而非实验室条件确定,并决定是否需要计量齿轮泵,因为它能提高稳定性但增加维护项。还应规划更换物料时的清洗方式。### 与其他聚合物分析用流变仪型号相比如何?仪器应与实际加工中起控制作用的剪切速率范围匹配。旋转流变仪覆盖低剪切速率区间,是获取黏弹性数据、屈服应力和法向力的唯一选择,适合分子量比较和助剂研究。毛细管流变仪可达到挤出和注塑的高剪切速率,对填充和高黏度物料适应性更强。当关注的是混炼行为、凝胶化或剪切下的热稳定性,而非基础黏度数值时,应选择转矩流变仪。在线仪器用于连续过程监控,不能替代实验室表征,因为它只在单一固定测量点取样。
完整技术参数
| 最大压力 | Up to 500 bar |
|---|---|
| 温度范围 | Ambient to 400 °C |
| 剪切速率范围 | 10–5000 s⁻¹ |
| 黏度测量范围 | 10–10⁵ Pa·s |
| 取样流量 | 0.5–20 cm³/min with gear pump |
| 压力传感器准确度 | ±0.5% of full scale |
| 熔体温度准确度 | ±1 °C |
| 输出信号 | 4–20 mA or digital bus |
| 接触材质 | Hardened or corrosion-resistant steel |
| 安装方式 | Bypass line, die adaptor or gear pump branch |
以上数值代表该产品类别的常见水平。最终参数以报价单及随仪器提供的校准文件为准。
应用领域
- 挤出黏度的闭环控制
- 填充混合料一致性的连续监控
- 再生聚合物进料质量跟踪
- 长期监测口模和螺杆磨损
主要特点
- 以旁通或模头连接方式安装在挤出机上
- 毛细管或狭缝测量流道配压力传感器
- 可选齿轮泵以获得稳定剪切速率
- 连续测量熔体温度
- 提供信号输出用于闭环控制
- 高压结构,耐受工艺压力
关于挤出在线流变仪的常见问题
挤出机压力与产量会随螺杆几何和喂料变化而波动,流量不稳意味着表观剪切速率不稳。计量齿轮泵每转输送恒定体积,使剪切速率确定,从而让压力信号反映黏度而非产量波动。
不能。在线仪器在固定剪切速率和温度下测量,因此属于趋势与控制信号,而非完整表征。实验室流变测试仍提供流动曲线、黏弹性数据和方法符合性,两者应建立相关性,使在线控制限对应可接受的实验室结果。
每次更换物料时应吹扫测量流道,并在计划停机时检查,因为旁通管路中的降解聚合物会改变有效几何尺寸并造成读数偏差。应在工艺温度下用相容清洗料吹扫,并在重新开车时确认压力回到预期基线值。
旋转流变仪在低剪切速率下以稳态或振荡剪切测定黏度,此时材料响应主要受分子松弛控制。毛细管流变仪在高剪切速率下测定,与实际挤出和注塑条件相符。两种技术在中间区间存在重叠,经校正后应一致,但各自覆盖对方无法达到的剪切速率范围。
黏度由测得扭矩、角速度和夹具间隙计算,因此间隙误差会直接传递到结果中。样品受压和热膨胀都会改变有效间隙,这也是每次系列测试前需执行零间隙程序并使用恒定样品厚度的原因。
可以,但填料颗粒可能在板面滑移、沉降或跨越间隙,使测得黏度偏低。可行措施包括使用带齿或粗糙平板、增大间隙、在条件允许时降低填料含量,并且只在填料含量和粒径相同的样品之间比较结果。
相关型号